清洁度的行业规范
|  |
| 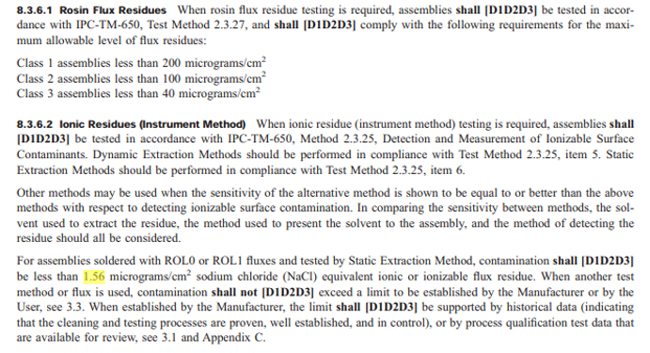 |
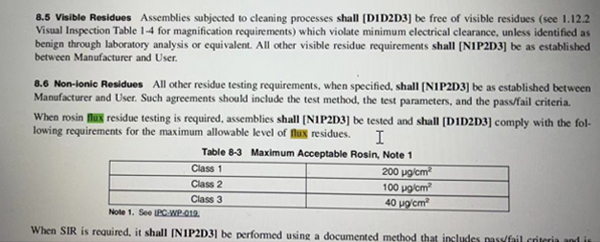
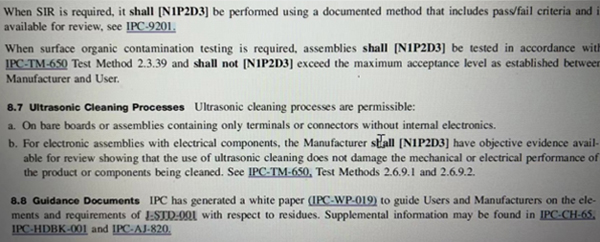
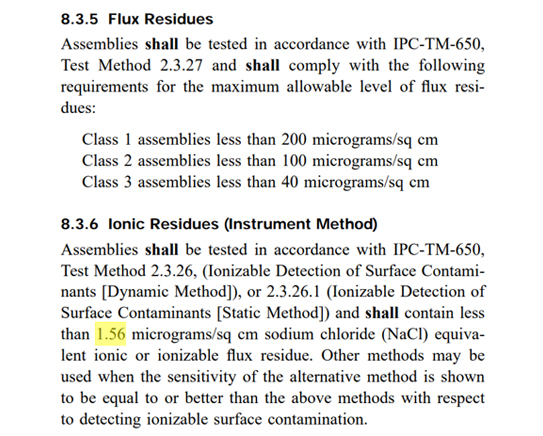
在最新的J-STD-001H版本中废除了1.56ug/sq.cm Nacl的说法,并在WP-019B(An Overview on Global Change in lonic Cleanliness Requirements)里给出了废除的理由
|
|
为什么要废除1.56ug?
只有J-STD-001 这条标准提出了一个具体值,美军标MIL-STD-2000 也沿用了这条标准
从70年代的J-STD-001提出的清洁度要求为NaCl 当量小于1.56ug /sq cm 至今,这条标准仍在使用
这条标准最初是针对水溶性锡膏和助焊剂写的。水溶性助焊剂和现在的免清洗助焊剂有显著的不同(相同的例子如Nadcap 定义:PCBA 必须在12小时内进行清洗,如果超过12小时就需要报废,这条规定现在给人的感觉就是摸不到头脑)
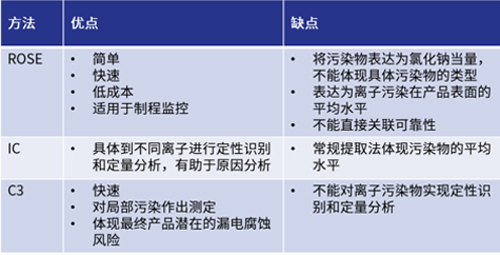
这条标准采用的是ROSE (溶液萃取)的方式对整块板子上的物质进行萃取,然后按面积进行换算,这个并不能完全代表助焊剂施加的范围上离子浓度的含量,所以我们引入了C3 测试这个概念,但是C3 测试不能对离子污染物进行定性识别和定量识别,于是有引入了IC(离子色谱法), 绕到了这里,我们发现我们已经偏离了最初的1.56ug NaCl/sq.cm 这个标准
根据经验,只要有PTH 焊接的过程,板子的离子含量一定会超1.56ug NaCL /sq cm, 这个就使得该标准只能采用Shall 而不是Should 来表述
离子污染物测试方法
ROSE测试法(溶剂萃取电导率法)以75%的IPA +25%去离子水为测试溶液,冲洗PCBA 表面,并将残留在PCBA 表面的污染物溶解到测试溶液中去,由于这些污染物的正负离子使测试溶液的电阻率降低,从而换算出Nacl 当量. (IPC-TM-650 2.3.25)
IC离子色谱法一般参考IPC-TM-650 2.3.28或2.3.28.2标准,能精确测试阴阳离子和弱有机酸的种类和含量。具体操作方法是将待测元器件或PCB板放进高清洁度的专用密封袋中,加入一定体积的萃取液,萃取液一般为75%异丙醇和25%去离子水(体积比)或10%异丙醇和90%去离子水(体积比),80℃水浴1小时,将一定体积的萃取液注入到离子色谱仪中进行定性和定量分析;
而C3局部污染测试法的原理是使用去离子水蒸汽从局部(0.1in²)测试点上将萃取样品提取出,并基于规定的漏电流指标给出“clean”或“dirty”的判定,从而判定该区域是否干净。IC和C3两种方法分别侧重对离子的定性定量和局部区域快速定性,适合满足客户的不同测试需求。
|  |
 |
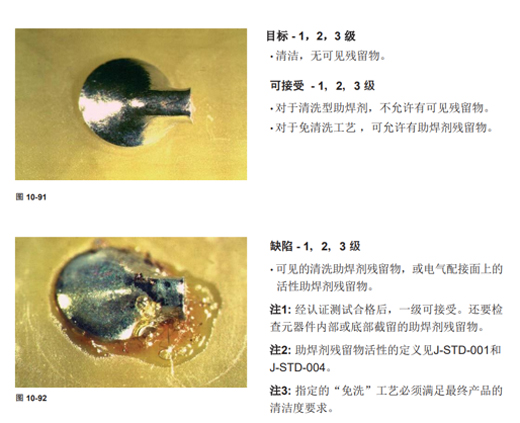
清洁度的行业规范
|  |
水洗的行业规范
IPC-CH-65 Guidelines for cleaning of printed boards and assemblies
SM-839 Pre and post solder mask application cleaning guidelines
SC-60 Post solder solvent cleaning handbook
SA-61 Post solder semi- aqueous cleaning hand book
AC-62 Aqueous post solder cleaning handbook
后水洗时代带给我们的挑战
我们知道1.56 ug 的这个标准已经执行了50多年了,虽然它给大家带来了很多诟病,比如这个值很奇怪,它当初定义的理论依据是什么,这些随着版本的变更已经成为了历史
但是随之而来的是我们应该讨论什么才是洗干净,IPC 把洗干净这个层面的定义放给了我们
我觉得ROSE 的方法是可取的,它是一个非破坏性的测试,只是1.56 ug这个值太过于宽泛,我们很容易达到这个值,但是很多时候我们发现,我达到这个值了,但是我仍然没洗干净,所以我的建议是将这个值改为0.8ug /sq.cm Nacl. 这个值目前来说没有理论依据,是设备和工艺可以达到且可以清洗干净的一个经验值,可能在下下个版本后的IPC 会重新定义一个值来指导大家工作,我预估这个值应该就在我定义的附近,绝对不会超过1.0ug/sq.cm Nacl
IC 测试应该会继续保留,定义有机酸根的含量也许是个不错的选择,但是我觉得更多时候会在新产品导入的时候去测量和定义
C3 测试也应该会保留,它将会在不良品分析上发挥作用
SIR 测试的重要性将会显著提供,可能会设计新的test vehicle 来取代IPC-B-52
水洗没那么容易
成本的增加:正规的水洗成本不亚于SMT 贴片的成本
元件是否可以水洗:无法在元件datasheet上识别出是否可以水洗,
金属的氧化:板子上所有的与溶液接触的金属是否都做过测试
清洗剂的残留:是否漂洗干净,是否还有清洗剂残留在元件内
助焊剂的残留:是不是没有洗干净,反而把有机酸残留暴露出来
元件的knock off:在水洗过程中的碰撞,搬运过程中的碰撞
水洗工艺的控制: 溶液浓度监控,清洗槽气泡控制
排放的困难:江苏的环评真的很难
可不可以不水洗
不水洗的必要条件
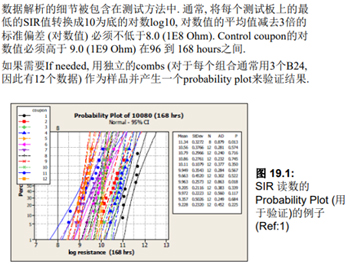
1.SIR 测试:实验标准IPC-TM-650 2.6.3.3, 2.6.3.6. 2.6.3.7
实验条件:温度85度,湿度85度, 168小时
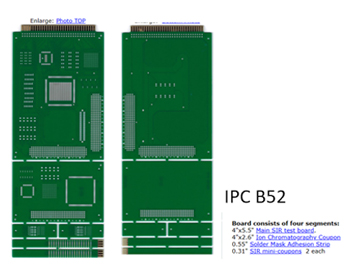
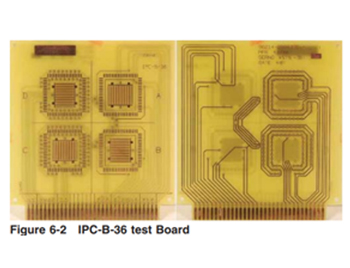
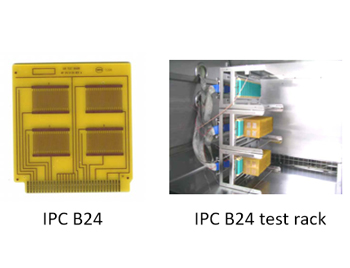
要点:必须包括所有的化学品以避免交叉污染,为什么建议用B52而不是B24,B52 是不是可以有优化的空间来满足实际的需求
|
|
|
|
2.尽可能的减少flux residue: 实验证明,500ppm 以下的O2 含量可以有效的减少flux residue
3.不要引入PTH 工艺,过程控制的好,纯SMT 工艺可以控制在1.56ug /sq cm Nacl 当量之下
4.避免助焊剂没有活化的现象
5.严格禁止助焊剂之间的污染
总结
对于怎么清洗,清洗完应该如何检测,清洗过程如何监控,这部分大家是一致的,或者说争议很小的
但是对于需不需要清洗,怎么样才算“洗干净”,行业内反而是混乱的,
很多时候,直到不良发生了,我们才知道这颗元件不可以水洗
如果更严苛的SIR 测试通过,则证明这些残留是无害的,或者是对可靠性影响小的,那么不水洗反而变成了首选
回答问题
Q:常规清洗剂类型:
A:下图是常规清洗剂类型,我们不需要理解那么多,简单分为溶剂型,水基型和半水基型
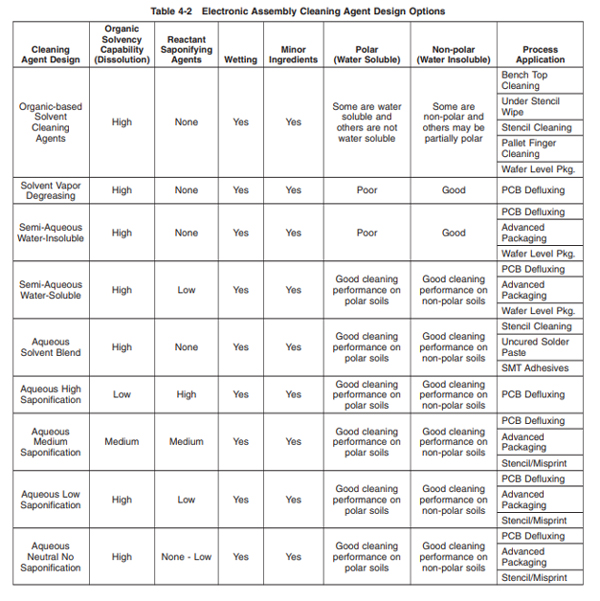
Q:不同的清洗剂类型残留物质和风险需要区分错控制吗?
A: 很难评估清洗剂残留物质和物质之间会不会产生化学反应。所以清洗剂残留是不被允许的。增加您的漂洗时间和次数,并保证最后一次漂洗水的电阻率> 1mΩ。通常,离线清洗设备(batch cleaner)会带有电阻率测试功能,可以要求电阻率达到设定值后才完成清洗,进入烘烤环节。如果是在线设备,则检测PCBA 的离子污染度小于0.8 ug/sq cm Nacl 当量
Q:水洗设备保养重点需要注意位置有哪些?哪些保养不当容易对水洗的质量有影响?
A: 常见不良原因及对策如下图。对于清洗来说,水压,温度,浓度是重点
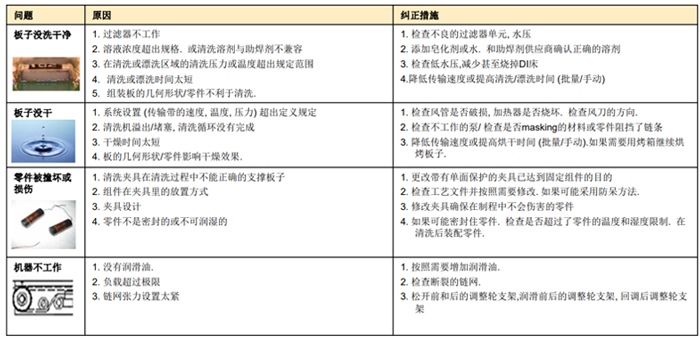
Q:溶剂更换如何定义(清洗次数、在线保存时长)?
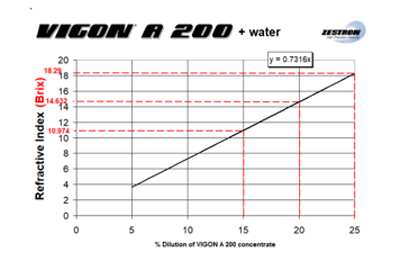
A: 首先我们要考虑使用哪一家的溶剂,对于品质,效果和服务来说,我推荐Zestron 和Kyzen, 以Zenstron 的A200 举例,他要求的浓度时15%-25%之间,那么每班用糖度仪去监测一下浓度并收集数据,这样就可以得出多久添加溶液, 或者更好的方式就是直接采用Zestron Eye 去做在线监控。
不要去使用溶剂性清洗液,你会发现他的实际成本会远远高于水基类型的。
|
|
Q:当溶剂自身出现变差,如何监控,检测?
A:还是同样的问题,如果采用溶剂性的清洗液,他的清洗效果一定是从高到低的一个过程,在这个过程中很难判断它的能力是否可以满足清洗效果,无法判断(因为每块板子的“干净”程度不一样
Q: 水洗过程中除溶液浓度、纯水电阳率外还有哪些关键性指标需要监控?怎么监控
A: 其他和设备相关了,压力,温度是重点
Q:水洗机喷淋压刀如何管控,压力天小是否有判定标准?
A: 不同的水洗机要求不同,我们暂时分为pre-wash 阶段:25-35 psi, Wash 阶段50-60psi, Rinse 阶段80-100 psi,Final rinse阶段15-35 psi。具体请参考设备说明书,压力大小没有判断标准
Q:水洗前管控的时间是否需要定义?(完成SMT到水洗之间的时间)
A: 如前文提到,Napcap 有要求,其他没有要求,但是通常是越快越容易洗干净,我觉得12小时内清洗是一个不错的选择。24小时也没问题,72小时以上就不推荐了
Q:水洗后的产品除离子污染度外一般有哪些检测指标?
A: 只有指标1.56ug / sq.cm Nacl (旧标准) 和 水的电阻率/电导率
Q: 水洗后的烘烤条件常规定义是多少?最佳烘烤温度和时间推荐范围?水洗后的产品如何确认是完全烘干的状态?是否有出现电感等器件未烘干水汽残留的问题?
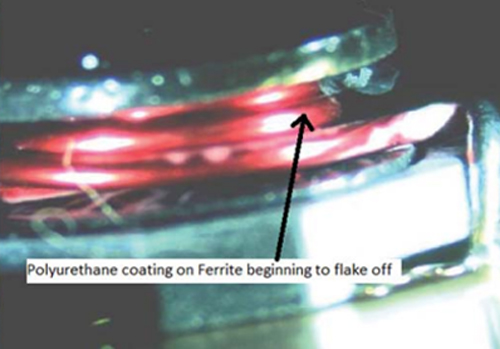
A: 75度2小时,或者80度2小时,这个是常规定义,可以采用水洗前称重,烘烤后再称重进行对比的方式确认烘烤状态。电感是不可以水洗的
Q:清洗后的PCBA 对于溶剂残留的检测方法或标准?
A: 检测方法有很多种,按照您的描述我的理解是溶剂没有漂洗干净导致的残留,那么这个难漂洗的位置应该是固定的,用C3 测试即可。行业里现在处于没有标准的混乱状态
Q:当第一次洗不干净,若重复水洗?有哪些注意事项?
A: 没有注意事项,没有理论依据证明重复水洗的危害性
Q:水洗后的离子残留测试最佳取样位置?数量?频次?推荐值
A: 不小于每班一次,定义于J-STD-001

Q:水洗过程中常见的过程问题都是哪些?对应的管措施推荐哪些?
A: 请详细描述
Q:离线水洗从清洗到漂洗,这个过度的混合液是如何处理的,需要监控吗?
A:我们来分析这个混合液的组成,可能是一些化学品加上水,那么这些混合液在回到清洗槽的时候会降低清洗液的浓度,从而降低清洗效果,所以应该和水一起处理。不是很理解这个混合液的产生机制,清洗-整个腔体的溶液回收-漂洗-烘干, 再到下一轮的清洗,这个混合液应当和漂洗溶液一起排放了
Q:水洗设备发生故障的常见问题和解决方案
A: 每个设备或者说每家设备的问题都不一样,可以把关注点定在温度,水压,浓度上
Q:水洗设备的易损备件除过滤网,还有哪些?
A: 请参照设备供应商的耗品清单
Q:一般怎么给水洗设备做CMK?设备能力怎么评价合理?设备管理日常如何校对设备显示参数和实际参数?重点的指标有哪些
A: 做轨道速度,水压,喷射角度,和温度。我们换个方式回答,如果在线的清洗设备,请联系speedline, 去买他们家的Aquastorm 系列,Batch cleaner 推荐Kolb, 国产的可以使用凯尔迪的,在线的,离线的都有
Q:电阻率的测试逻辑,取点位置?
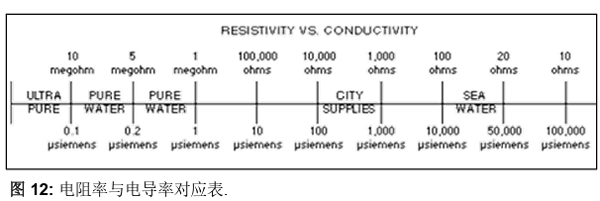
A: 纯水的电阻率是很大的,兆欧级别,当离子溶于水之后,就开始导电,离子越多,电导率就越高,相对的电阻率就越低。水的纯度可以参考标准: ASTM D5127-99 ,没有特定的取点位置
Q:高铁或车规行业内是否有因为溶剂的原因出现质量事故?哪些品牌的溶剂稳定,并且运用广泛
A: 没有听说过类似的质量事故,品牌只推荐Zestron 和 Kyzen,Zestron 的A201 针对low stand-off 的元件,性能值得肯定,普通型就用A200. 偏向Zestron 的理由是他们实验室的Colin 和技术Michael Wang的能力非常值得肯定.
Q:在线&离线水洗的弊端和弱项都有哪些?规避措施有哪些?
A: 从清洗能力的角度上看,在线水洗会更强,离线清洗的成本会更低,这个没有办法规避,这个是设备设计所决定的
Q:水洗产品放置夹具的最佳摆放角度多少较为合适?
A:在线式没有特定的要求,离线式要根据设备和选择的nozzle, 建议是45度
Q:水洗的工艺参数如何追溯?
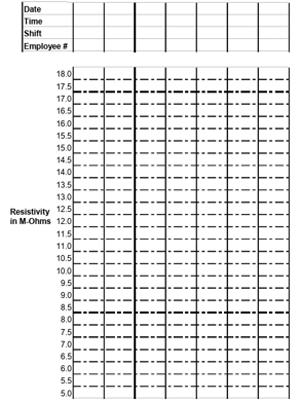
A: 如果用了Zestron 的 Zestron eye 则绝大部分参数可以直接追溯,如果手工则建立表格,下图为水电阻率记录表以做参考
Q:带QFN\BGA等组装高密度的产品在溶剂选择上有什么特殊要求吗?
A:这个问题也挺难回答的,这个和你的solder mask, solder paste, clean solvent 都有关系,如果只追求结果的话可以咨询清洗液供应商,如果Zestron就会推荐A201,这个每一家都有保密的配方。如果追求完整的过程的话则需要从助焊剂和清洗液开始,推荐使用CSL/Foresite Umpire test vehicle, 它这款测试板包含了BGA 和QFP, 可以从IPC 或者Bellcore 买到板子和元件,如果买不到的话可以买IPC-B-52 这款,IPC-B-52 和 IPC-B-24 是行业比较通用的。 可以参照IPC-CN-65 的第12条一步步进行
Q:浓度的测试逻辑和方法,设备自动监控有出现过错误的情况?如何规避
A: 大致分为2种,第一种是萃取法,用量杯和萃取液把溶液萃取出来,然后计算溶液的比例,第二种就是糖度仪,利用折射率的不同来读取。还有光谱法,核磁共振法,这个不常用也没人用。没有听说过自动检测设备出现错误,但是我推荐定期采用萃取法来验证机器的性能,比如月保养的时候或者季度保养的时候
Q:水洗PCBA相比未水洗产品,市场失效率是否有差异?水洗产品市场端主要失效模式有哪些?TOP3
A: 这个很难回答,我们知道水洗的好处是移走了那些contamination,从而减少了化学电迁移和锡须的生长,但是带来的不稳定性包括器件是否可以清洗,这个是最主要的,其次是未清洗干净,破坏了松香层,使阴阳离子暴露出来,从而加速了失效。最后才是清洗液的残留物。所以未来如果各大元器件厂商对器件进行可清洗分析,那么清洗将会取代免清洗。反之免清洗将会取代清洗
Q:离线水洗产品除放置角度外,对产品放置数量有限制吗?放置朝向是否有讲究?
A: 产品要保证每个部位都被溶液清洗到,不要有阴影效应,所以这个就是我推荐在线清洗的原因
Q:是否对比过增加水洗流程的产品与常规产品撞件不良率,哪个环节更应该注意防护?如何有效避免水洗过程撞件的经验、举措分享?
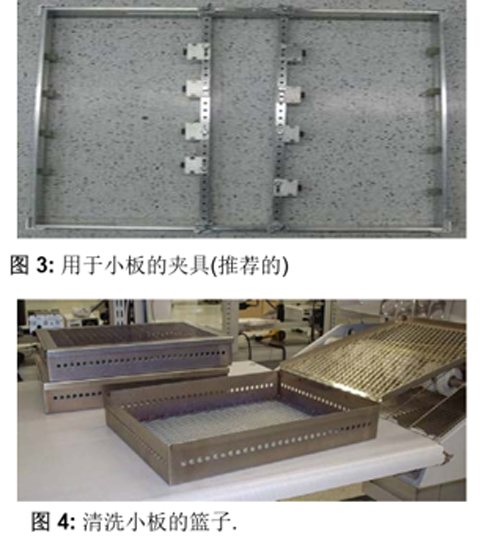
A: 没有过对比分析,水洗取放,水洗过程中板子的移动都会造成knock off. 这个和设备,作业方式有关,没见过设备,不好做推荐。我只能按照之前的经验提出作为参考。对于batch cleaner, 我们有很多篮子的,波峰焊结束,就把板子放在篮子内,篮子里有卡条,板子在篮子内是不移动的,然后用推车直接推进水洗机里。对于online 机器则如下图
Q:水洗后的产品外观标准检查项除板面发自、字符清度、无颗粒物外还重点检测哪些项目?
A: 这个可以结合J-STD-001 8.5 章节和IPC-A-610 的章节来解读,但是不要用10倍以上的放大镜去看,因为这个会误导检验员。
Q:水洗后产品表面能能够达到什么水工?
A: 达因值大于38
Q:水洗后的离子污染度能达到什么水平?
A: 现在没有定义了,我定义为0.8ug /sq cm Nacl
Q:水洗后产品的可靠性是如何评估的?需要开展哪些测试?如何保证长期可靠性?
A: 按照IPC-9701 的要求去做就可以了,没有区别
Q:连接器、插座类底部容易有溶剂残留的位置是否发生过腐蚀或电迁移失效?有无案例?
A: 有离子残留就一定会提高腐蚀或电迁移的可能性,晶枝,腐蚀,晶须的例子很多
补充:风刀的作用是在合适的角度,把水吹走,而不是把水吹干